Uue mehaanilise komponendi puhul näitavad esimesed osad sageli rohkem, kui joonis suudab. Need näitavad, kas valitud materjal töötleb ootuspäraselt, kas tolerantsid on otstarbekad, kas töötlemisjärjekord toimib ja kas valmis detaili saab järjepidevalt toota suuremas koguses.
Seetõttu võib üleminek prototüübilt masstootmisele olla eritellimusel töödeldud komponentide jaoks keeruline. Tarnija võib olla võimeline tootma mõned näidised täpselt, kuid tootmismahu suurenedes on raske säilitada sama kvaliteeti. OEM-klientide jaoks on parem lähenemine töötlusprotsessi algusest peale tulevasi tootmisnõudeid silmas pidades.
Treipingiteenused võivad selles protsessis mängida olulist rolli, eriti võllide, pukside, laagripesade, tihenduskomponentide, äärikute, klapikomponentide ja muude silindriliste või pöörlevate omadustega osade puhul. Kui CNC-treimine on integreeritud joonise läbivaatamise, kontrollimise, täiendava mehaanilise töötlemise ja tootmise planeerimisega, saab sama tootmissüsteem toetada nii väikese partii proovide võtmist kui ka suuremaid tootmistellimusi.
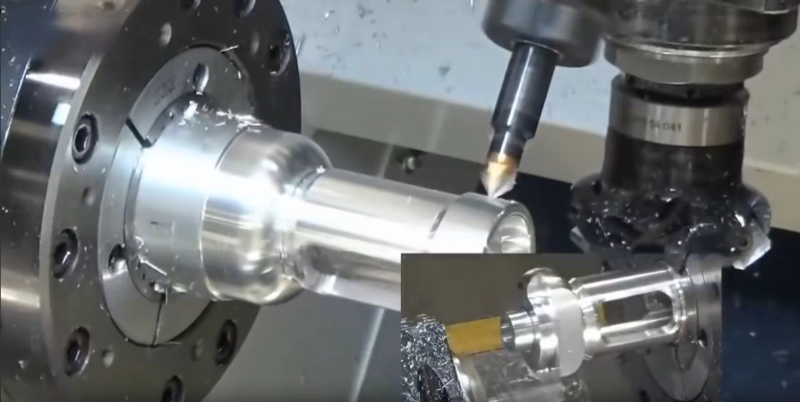
Väikestes partiides proovide võtmine on midagi enamat kui mõne tüki kinnitamiseks valmistamine. See annab võimaluse kontrollida, kas komponenti on ka tegelikult võimalik vastavalt tehnilistele joonistele toota.
Valimi moodustamise etapis tuleb vastata mitmele praktilisele küsimusele. Kas kriitilised mõõtmed on saavutatavad? Kas vajalikku pinnaviimistlust saab säilitada? Kas materjal reageerib õigesti valitud lõikamisprotsessile? Kas augud, keermed, sooned ja kinnituspinnad on olemasolevate tööriistadega ligipääsetavad? Kas töötlust saab korrata ilma tarbetuid variatsioone tekitamata?
Uue OEM-komponendi puhul on nende probleemide tuvastamine enne masstootmist palju lihtsam kui nende parandamine pärast seda, kui suur partii on juba kavandatud.
Hehuas saavad kohaldatavad projektid kiireid proove võtta 3–7 päeva jooksul. Pühendunud insener saab töötada koos kliendiga arendusetapis, vaadata üle joonised ja tuvastada enne tootmist võimalikud töötlusriskid.
See protsess on eriti kasulik mittestandardsete komponentide puhul, mille puhul kliendi joonis võib olla välja töötatud peamiselt funktsionaalsest vaatenurgast ja vajab siiski tootmise optimeerimist.
Viie prototüübiosa jaoks töötav töötlemisprotsess ei pruugi olla tuhandete tootmistükkide jaoks kõige tõhusam protsess.
Prototüübi valmistamisel võivad insenerid seada esikohale paindlikkuse ja kiire muutmise. Kui komponent siseneb kordustootmisse, muutuvad järjepidevus, tsükliaeg, tööriista eluiga, kontrolli tõhusus ja materjali kättesaadavus üha olulisemaks.
Näiteks treitud võll võib nõuda mitut läbimõõtu, keermestatud osa, soont ja täpset ühenduspinda. Prototüüpi võib valmistada suhteliselt paindliku järjestuse abil. Suuremate tootmiskoguste puhul saab protsessi optimeerida stabiilsete tööriistade, korratava töö hoidmise, kontrollitud lõikeparameetrite ja standardiseeritud kontrollpunktide järgi.
See on koht, kus treipingiteenused muutuvad pigem tootmisstrateegia osaks kui lihtsalt individuaalseks töötlemistoiminguks.
Hehua saab kombineerida CNC-treimist freesimise, puurimise, puurimise, hõõritamise, trepimise, faasimise, valtsimise ja muude toimingutega. Selle varustusse kuuluvad CNC-treipingid, vertikaalsed ja horisontaalsed töötlemiskeskused, treifrees-komposiittöötlemiskeskused, CNC-puurimismasinad ja puurimiskeskused.
Nende toimingute hoidmine ühes kontrollitud tootmistöövoos võib vähendada tarbetut liikumist tarnijate vahel ja aidata säilitada dimensioonisuhteid erinevate funktsioonide vahel.
Praktiline prototüübi protsess algab joonistamisest.
Hehua toetab 2D CAD-faile ja levinud 3D-vorminguid, sealhulgas STEP, IGS, SolidWorks ja UG. Professionaalsed insenerid saavad asjakohaste projektide jaoks joonistusülevaateid teha 24 tunni jooksul.
Läbivaatamisel saab tuvastada probleeme, mis on seotud tolerantside jaotamise, töötlemise juurdepääsu, avade positsioneerimise, seina paksuse, tööriistade suuna ja tootmisjärjestusega. Insenerid saavad valmistada ka DFM-i protsesside optimeerimise, et parandada valmistatavust.
See on oluline, kuna joonisel on võimalik määrata väga kitsas tolerants, mis on tehniliselt saavutatav, kuid detaili funktsiooni jaoks ebavajalik. Teisest küljest võib mõõtmed, mis näevad välja suhteliselt tavalised, olla monteerimise või tihendamise jaoks kriitilise tähtsusega.
Eesmärk ei ole lihtsalt muuta iga mõõde võimalikult täpseks. Eesmärk on toota vajalikku funktsiooni järjepidevalt ja tõhusalt.
Vanemate seadmekomponentide puhul toetab ettevõte ka füüsiliste näidiste pöördprojekteerimist. See võib olla kasulik, kui originaaljoonised pole saadaval või kui kliendid peavad taasesitama kasutusest kõrvaldatud osi.
CNC pööramise tolerants Hehuas võib ulatuda ±0,005 kuni ±0,02 mm, olenevalt osast ja selle nõuetest. Freesimise tolerants võib ulatuda ±0,008 kuni ±0,03 mm, puurimisel aga ±0,005 mm. Puurimise ja keermestamise tolerants võib ulatuda ±0,02 mm-ni.
Need arvud näitavad töötlemisvõimaluste vahemikku, kuid tegelikud tootmisnõuded tuleks määratleda vastavalt joonisele ja rakendusele.
Proovide võtmise ajal tuleks kriitilised mõõtmed varakult kindlaks teha. Nende hulka võivad kuuluda võlli läbimõõt, ava mõõtmed, tihendussooned, laagripesad, keermestatud augud ja täppispaigalduspinnad.
Pinnaviimistlus võib samuti mõjutada komponendi toimimist. Hehua toetab pinnakaredust vahemikus Ra0,8 kuni Ra3,2 olenevalt rakendusest, saadaval on kohandatud nõuded.
Nende parameetrite kontrollimine esimese proovi ajal annab võrdlusprotsessi järgnevaks katsetootmiseks ja masstootmiseks.
Esimene heakskiidetud proov peaks andma rohkem kui visuaalse kinnituse. See peaks andma mõõdetavaid tõendeid selle kohta, et töötlemisprotsess vastab joonisele.
Hehua kasutab esmakordseks kontrollimiseks CMM-i kontrolli ja ühendab selle regulaarse protsessisisese kontrolli ja lõppkontrolliga. Võtmemõõtmeid saab kontrollida 100% ja mõõtmete kontrollimise aruandeid saab saata koos saadetistega.
See lähenemine on väärtuslik proovivõtmiselt kordustootmisele üleminekul, kuna heakskiidetud mõõtmete andmed muutuvad järgmiste partiide jaoks võrdluseks.
Mitme täppisfunktsiooniga komponentide puhul võib CMM-i kontroll aidata kontrollida pindade ja aukude vahelisi seoseid, mitte kontrollida mõõtmeid eraldi.
Materjalikontroll toimub paralleelselt. Olenevalt projekti nõuetest võib tootmispartiide kohta esitada spektrianalüüsi aruandeid ja mehaaniliste omaduste testimise aruandeid, mis toetavad materjali jälgitavust kogu tootmisprotsessi vältel.
Kui prototüüp on heaks kiidetud, pakub keskmise partii proovitootmine veel ühe kasuliku kontrollpunkti.
Proovitootmise eesmärk on teha kindlaks, kas valideeritud prototüübi protsess jääb stabiilseks, kui toodetakse rohkem osi. Tööriista kulumine, materjalipartii varieerumine, töötlemisjärjestus, kinnituste korratavus, kontrollimise sagedus ja operaatori protseduurid muutuvad selles etapis olulisemaks.
Survekindlate mehaaniliste tarvikute puhul võib see etapp olla eriti oluline. Komponendid, nagu kompressori tarvikud, hüdraulilised klapiplokid, tihendusäärikud, silindriplokid ja laagripesad, võivad sisaldada mitmeid mõõtmeid, mis peavad jääma ühest osast teise ühtlaseks.
Hehua integreeritud CNC-töötlusvõimalused võimaldavad protsessil liikuda proovivõtult proovitootmisele, ilma et oleks vaja komponenti üle kanda täiesti erinevasse tootmissüsteemi.
Tootmise planeerimisel tuleb arvestada ka materjaliga.
Hehua töötleb kõrgtugevat malmi, hallmalmi, süsinikterast, legeerterast, 304 ja 316 roostevaba terast, alumiiniumsulameid, messingit, punast vaske ja tehnilisi plastmassi, nagu POM, nailon ja akrüül.
Erinevad materjalid nõuavad erinevat lõikamisviisi. Roostevaba teras võib vajada hoolikat kuumuse ja töökõvenemise kontrolli. Alumiinium nõuab sobivaid tööriistu ja kiipide haldamist. Malmil on terasest või roostevabast terasest erinevad lõikeomadused.
OEM-projektide puhul peavad materjali valik ja töötlemistingimused olema kogu tootmistsükli jooksul ühtlustatud. Kui oluline teave on korralikult dokumenteeritud, saab hilisemaid partiisid võrrelda algsete nõuetega, mitte käsitleda mitteseotud tellimustena.
Integreeritud tootmissüsteemi üks eelis on see, et tootmist saab mastaapida ilma protsessi täielikult ümber ehitamata.
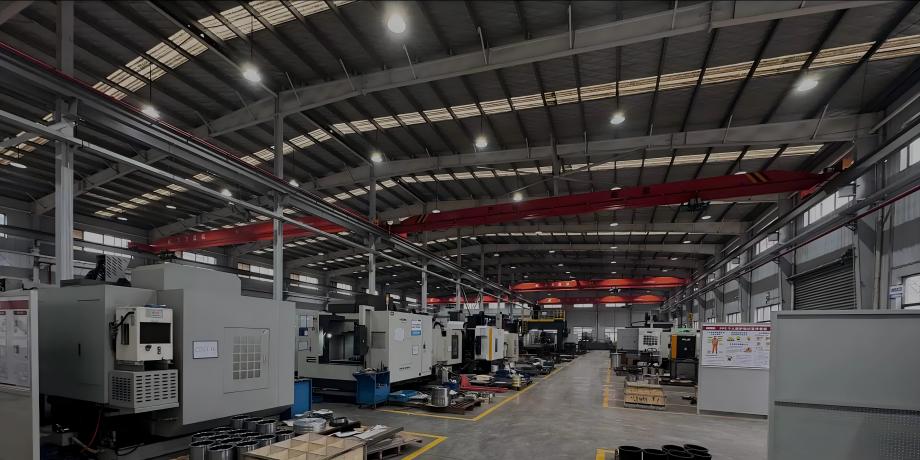
Hehua haldab enam kui 10 CNC-töötlemiskeskust ja hooldab kõiki CNC-seadmeid koos oma valu- ja sepistamistöökojaga. See toetab tootmist toorikutest kuni töötluse ja valmiskomponentide valmistamiseni.
Igakuine tootmisvõimsus võib ulatuda üle 50 000 tüki, mis hõlmab nii väikesepartiilisi proovitellimusi kui ka suuremaid kordustootmise nõudeid.
Tavatellimused tarnitakse üldjuhul 15–30 päeva jooksul, samas kui kiireloomulised tellimused saab ajastada eelisjärjekorras vastavalt tootmistingimustele. Ekspordiprojektide puhul saab ettevõte anda ka nõutava tollivormistuse dokumentatsiooni.
Klientide jaoks, kellel on iga-aastased raamtellimused või korduvad täiendamise nõuded, aitab väljakujunenud protsess prototüübist tootmiseni vähendada vajadust tehnilist valideerimist uuesti käivitada iga kord, kui tellimuse kogus muutub.
Mõned töödeldud osad vajavad pärast CNC töötlemist täiendavat töötlemist. Olenevalt rakendusest ja materjalist võib Hehua korraldada haavelpuhastust, mustoksiidi, anodeerimist, elektroforeesi, Dacromet'i, pulbervärvimist, galvaniseerimist, nikeldamist, passiveerimist ja muid pinnatöötlusi.
Pinnatöötluse lisamine üldisesse tootmisplaani võib lihtsustada tootmise koordineerimist. Samuti võimaldab see mõõtmete ja funktsionaalsete pindade hindamisel varem arvestada pinnatöötluse nõudeid.
Välistingimustes või söövitavas keskkonnas kasutatavate komponentide puhul tuleks korrosioonivastaseid nõudeid arvesse võtta koos töötlemise ja materjali valikuga, mitte lisada neid tagantjärele.
Edukas CNC-projekt ei lõpe, kui esimene proov läbib kontrolli. Olulisem on küsimus, kas sama komponenti saab toota korduvalt, säilitades samal ajal nõutavad mõõtmed, materjali spetsifikatsioonid, pinnakvaliteedi ja tarnegraafiku.
Ettevõttes Hehua Machinery Technology (Kunshan) Co., Ltd. toetab töötlemisprotsessi inseneriülevaatus, CNC tootmine, CMM-kontroll, materjalide jälgitavus, pinnatöötlus ja tootmisjuhtimine. Ettevõttel on enam kui 17 800 ruutmeetri suurune tehas ja seal töötab üle 160 töötaja. Selle kvaliteedisüsteemid hõlmavad ISO 9001 ja IATF 16949 sertifikaati, mis toetab tema tööd autotööstuses, raudteetransiidis, lennunduses, tuuleenergias, tuumaenergias, tööstusmasinate, pooljuhtseadmete ja uute energiaseadmete tootmises.
Ettevõtte tehniline meeskond saab toetada kliente alates projekteerimisest ja arendusest kuni tootmiseni, samas kui integreeritud ERP-juhtimissüsteem hõlmab müüki, projekte, tootmist, laoseisu, hankeid ja muid tööetappe.
OEM-klientide jaoks muudab see ülemineku mõnelt heakskiidetud prototüübilt korduvale tootmisele paremini juhitavaks. Eesmärk on luua töötlemisprotsess, mis ei tööta mitte ainult esimese proovi, vaid ka järgmise partii ja sellele järgneva tootmisprogrammi jaoks.
Kui komponent nõuab täpseid pöörlemisomadusi, kontrollitud tolerantse, korratavat kvaliteeti ja selget teed proovivõtult suuremate tootmiskogusteni, võivad treipingiteenused pakkuda praktilise aluse kogu tootmistsüklile.
Alates kiiretest proovidest kuni keskmise partii valideerimise ja masstootmiseni muutuvad treipingiteenused väärtuslikumaks, kui CNC-treimist toetavad inseneriülevaatus, täiendav töötlemine, kontroll, materjalide jälgitavus ja kontrollitud tootmisvõimsus.


 AadressNr 66 Xingpu Road, Lujia linn, Kunshan City, tehasehooned 3 ja 4
 et
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian




 Sõnum