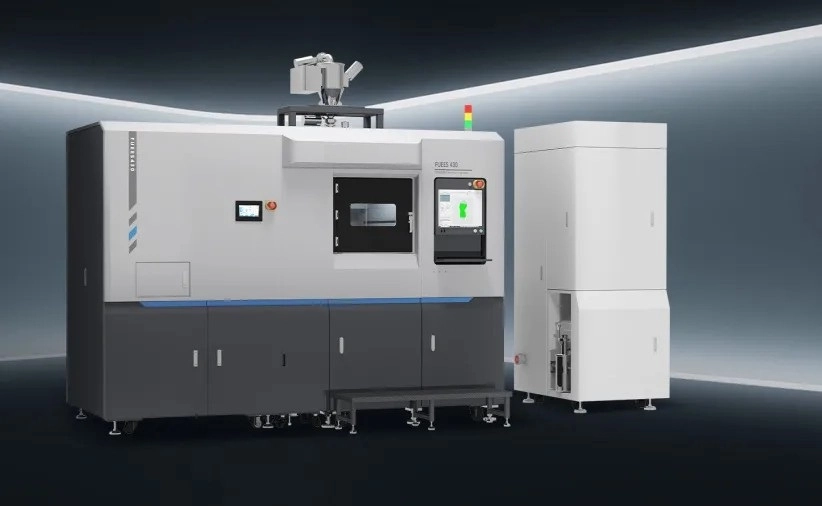
3D-printimise seadmete puhul peavad paljud sisemised ja konstruktsioonikomponendid säilitama stabiilsed mõõtmed ja usaldusväärse jõudluse kogu korduva töö käigus. Kohandatud metallosade puhul ei ole väljakutse lihtsalt vajaliku kuju töötlemine, vaid kogu tootmisprotsessi juhtimine alates materjali ettevalmistamisest ja kuumtöötlemisest kuni töötlemise, viimistluse, suuruse määramise, lihvimise ja lõppkontrollini.
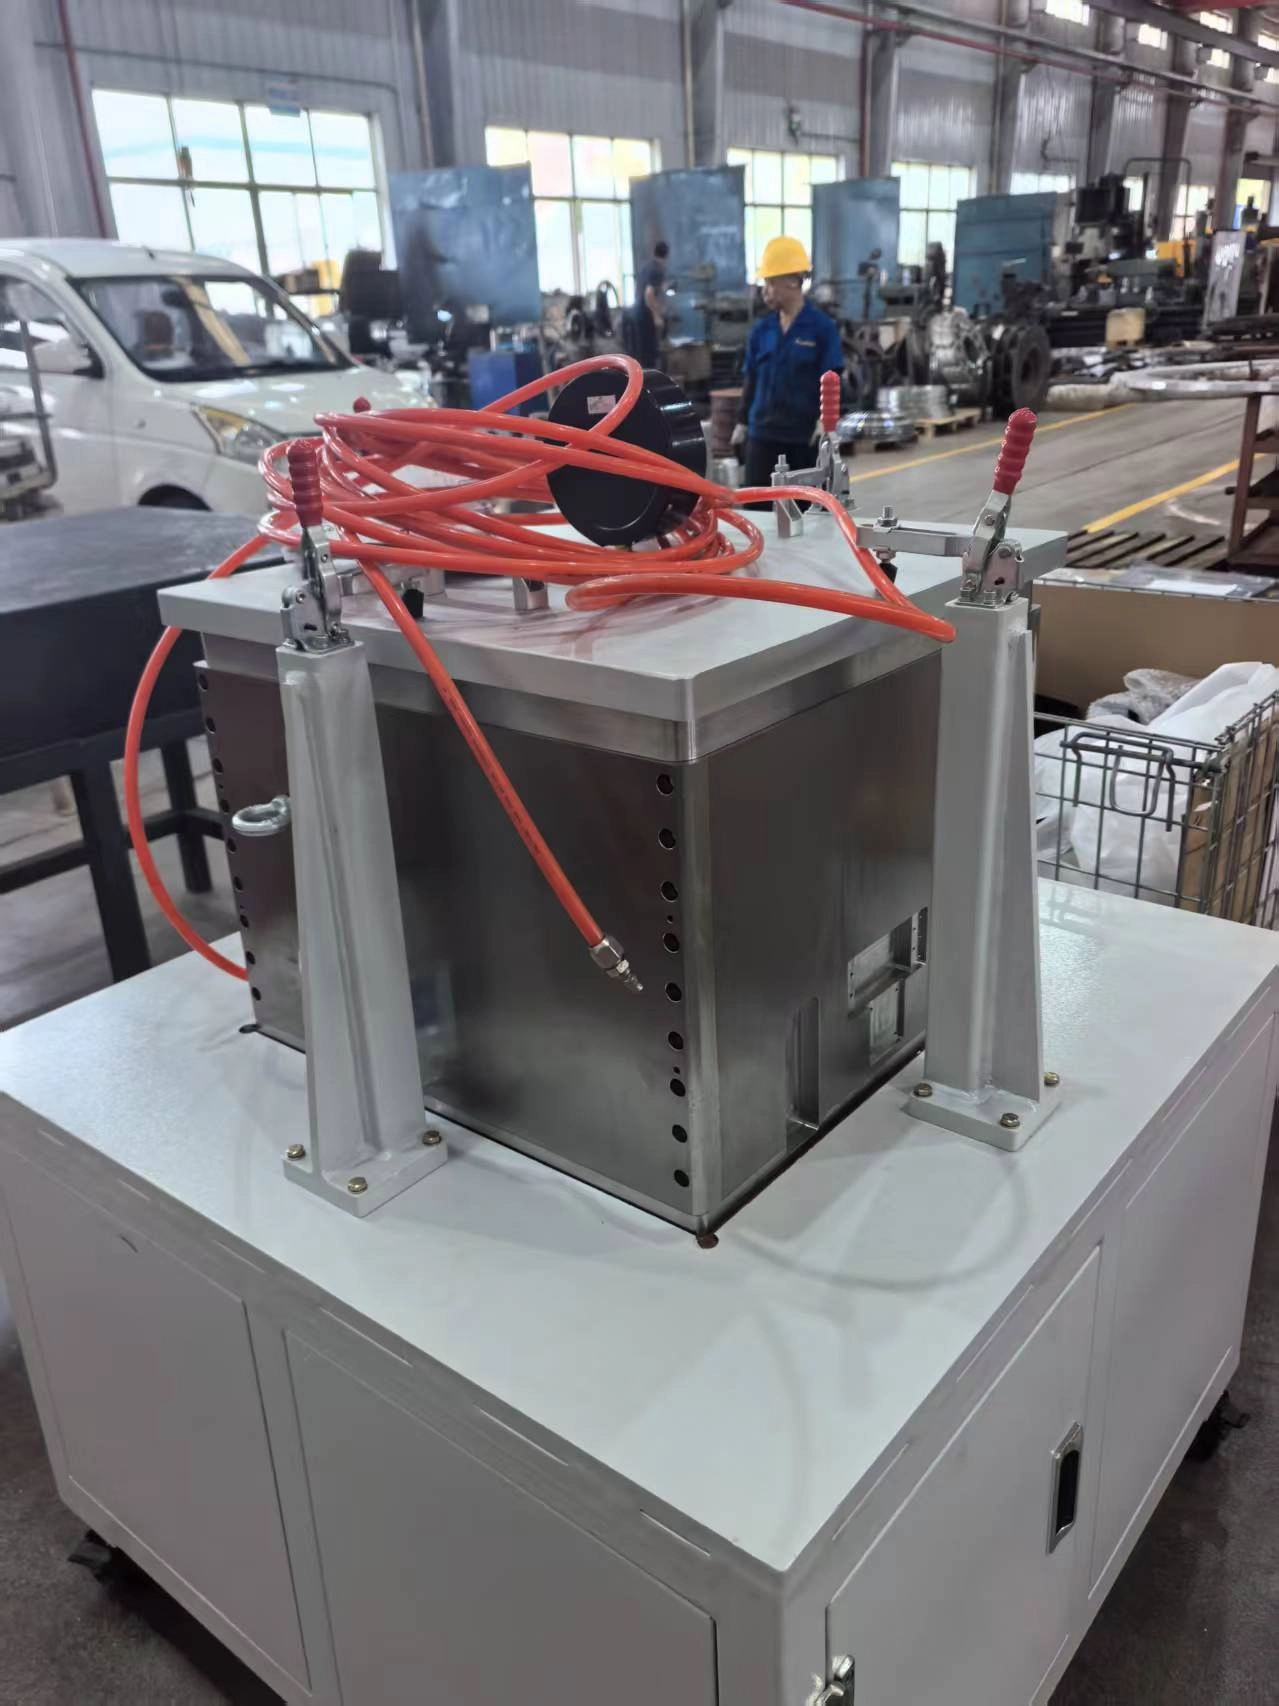
Selle projekti raames valmistas Hehua Machinery Technology (Kunshan) Co., Ltd. kliendi Zenithsoari jaoks kohandatud silindriploki, mille komponent oli mõeldud kasutamiseks 3D-printimismasinas.
Projekt hõlmas 304 roostevabast terasest materjali, suhteliselt suurt komponendi suurust 570 × 570 × 430 mm ja kindlaksmääratud õhutiheduse nõuet. Tootmisprotsess hõlmas materjalide ostmist, lahuse töötlemist, CNC-töötlust, radiaalset puurimist, faasimist ja jämede eemaldamist, suuruse määramist, lihvimist ja pukk-mehaanikat.
Selle asemel, et käsitleda komponenti ühe töötlustoiminguna, haldas Hehua erinevaid etappe ühe ühendatud tootmisprotsessina. See aitas tagada, et kogu projekti vältel arvestati materjali seisukorda, töötlemise täpsust, pinna seisundit, mõõtmeid ja õhutiheduse nõudeid.
Projekti põhiteave oli järgmine:
Osa nimi: silindriplokk
Klient: Zenithsoar
Kasutusala: 3D-trükimasin
Materjal: 304 roostevaba teras
Osa suurus: 570 × 570 × 430 mm
Ravi: Lahusravi
Tootmine: materjalide ostmine, lahuste töötlemine, CNC-mehaaniline töötlemine, radiaalpuurimine, faasimine ja jäme eemaldamine, suuruse määramine, lihvimine, pukk-mehaaniline töötlemine
Õhutiheduse nõue: Pärast ülemise ja alumise pinna tihendamist hoidke rõhku 0,02 MPa 10 minutit. Rõhu muutus ei tohi olla suurem kui 0,005 MPa.
Alternatiivne õhutiheduse test: 0,02 MPa juures sukeldage silindri korpus vette ja hoidke rõhku 10 minutit, ilma et õhulekkeid oleks täheldatud.
Materjali ettevalmistamine oli projekti esimene oluline etapp.
Komponent valmistati roostevabast terasest 304 – materjalist, mis valitakse tavaliselt korrosioonikindlust ja stabiilset mehaanilist jõudlust nõudvate rakenduste jaoks. 3D-printimisseadmetes kasutatava komponendi puhul võib materjali seisund mõjutada järgnevat töötlemist ja mõõtmete stabiilsust.
Seetõttu hõlmas Hehua lahuse töötlemist määratletud tootmisprotsessi osana.
Lahuse töötlemine ei ole lihtsalt lisaetapp enne töötlemist. Sellise suurusega kohandatud komponendi puhul tuleb järgnevate töötlemistoimingute kavandamisel arvestada materjali seisukorda pärast töötlemist.
Projekt algas materjali ostmisega vastavalt nõutud spetsifikatsioonile, millele järgnes lahuse töötlemine enne põhilisi töötlemisoperatsioone.
See järjestus võimaldas tootmismeeskonnal enne mõõtmete ja konstruktsiooni töötlemise etappidesse liikumist luua nõutavad materjalitingimused.
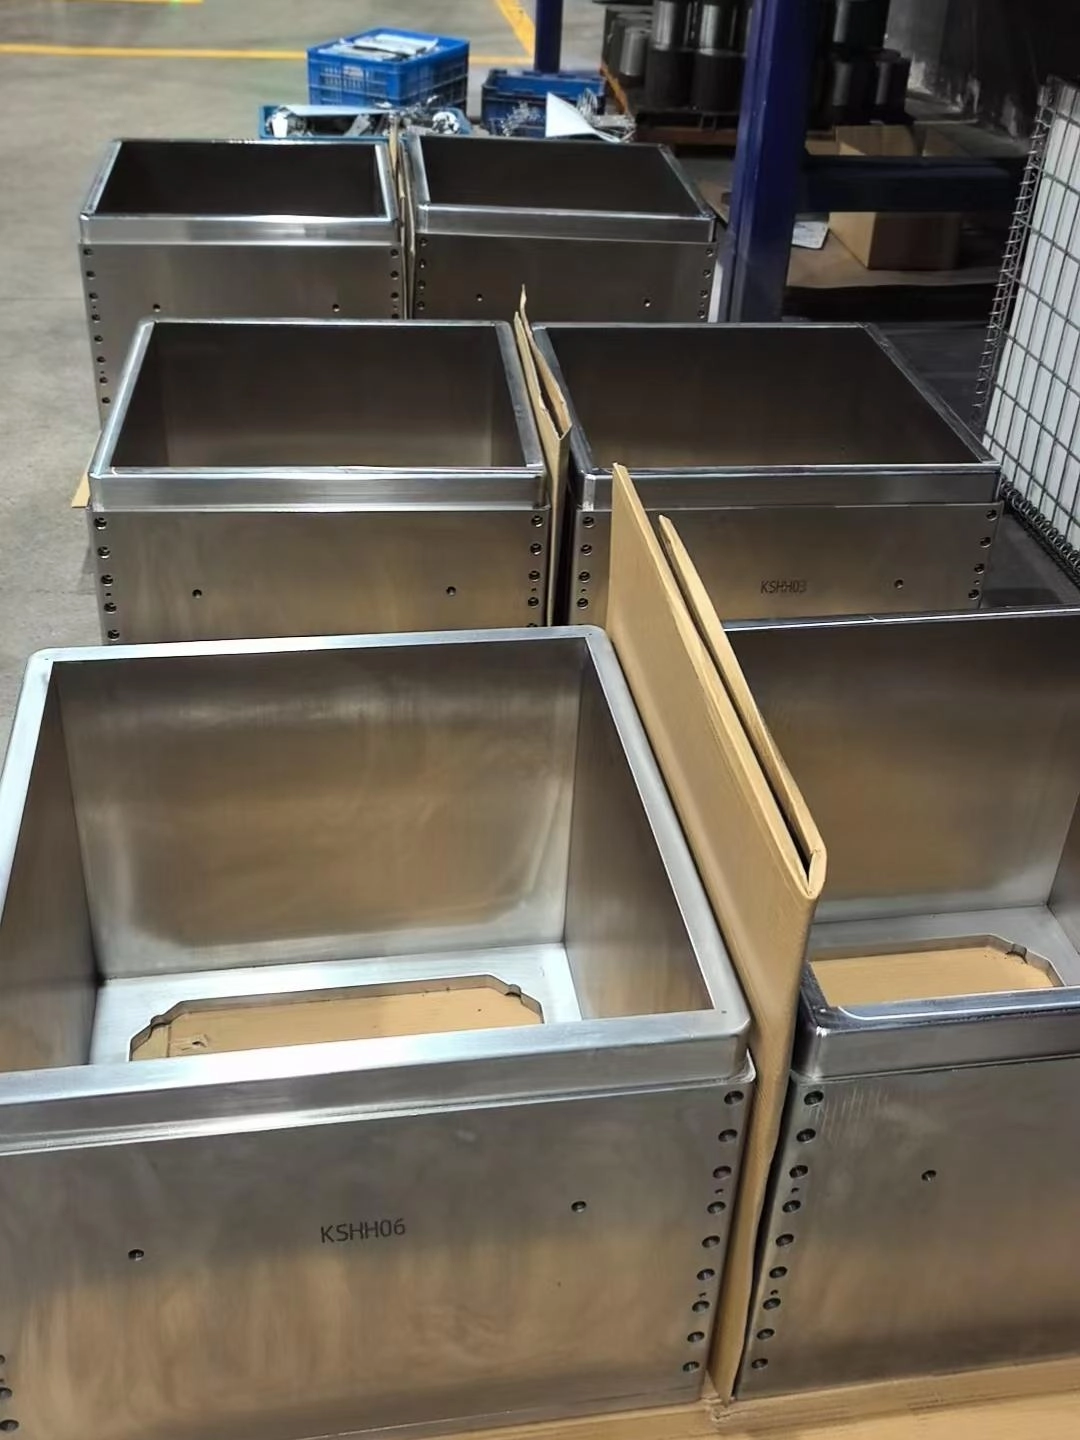
Komponendi üldmõõtmed on 570 × 570 × 430 mm. See suurus nõuab sobivat töötlemisseadet ja protsessi planeerimist, mitte ei tugine lihtsale standardsele CNC-toimingule.
Projekti tootmismarsruut hõlmas CNC-töötlust ja pukk-töötlemist, kusjuures kindlaksmääratud aukude jaoks kasutati radiaalset puurimist.
Erinevad toimingud korraldati vastavalt komponendi geomeetriale ja nõuetele. CNC-töötlust kasutati asjakohaste täppisfunktsioonide jaoks, samal ajal kui pukk-mehaaniline töötlemine toetas suurema tooriku töötlemist.
Radiaalne puurimine lisati vajalike aukude tootmisprotsessi. Aukude positsioneerimist ja töötlemisjärjestust arvestati koos ümbritsevate omadustega, et vältida tarbetut segamist erinevate toimingute vahel.
Suurema roostevabast terasest komponendi puhul on töötlemise stabiilsus oluline, kuna tooriku suurus võib mõjutada kinnitust, tööriista juurdepääsu, töötlemisjärjestust ja mõõtmete kontrolli.
Seetõttu on protsessi planeerimine ettevõtte Hehua Machinery Technology (Kunshan) Co., Ltd. kohandatud tootmise oluline osa.
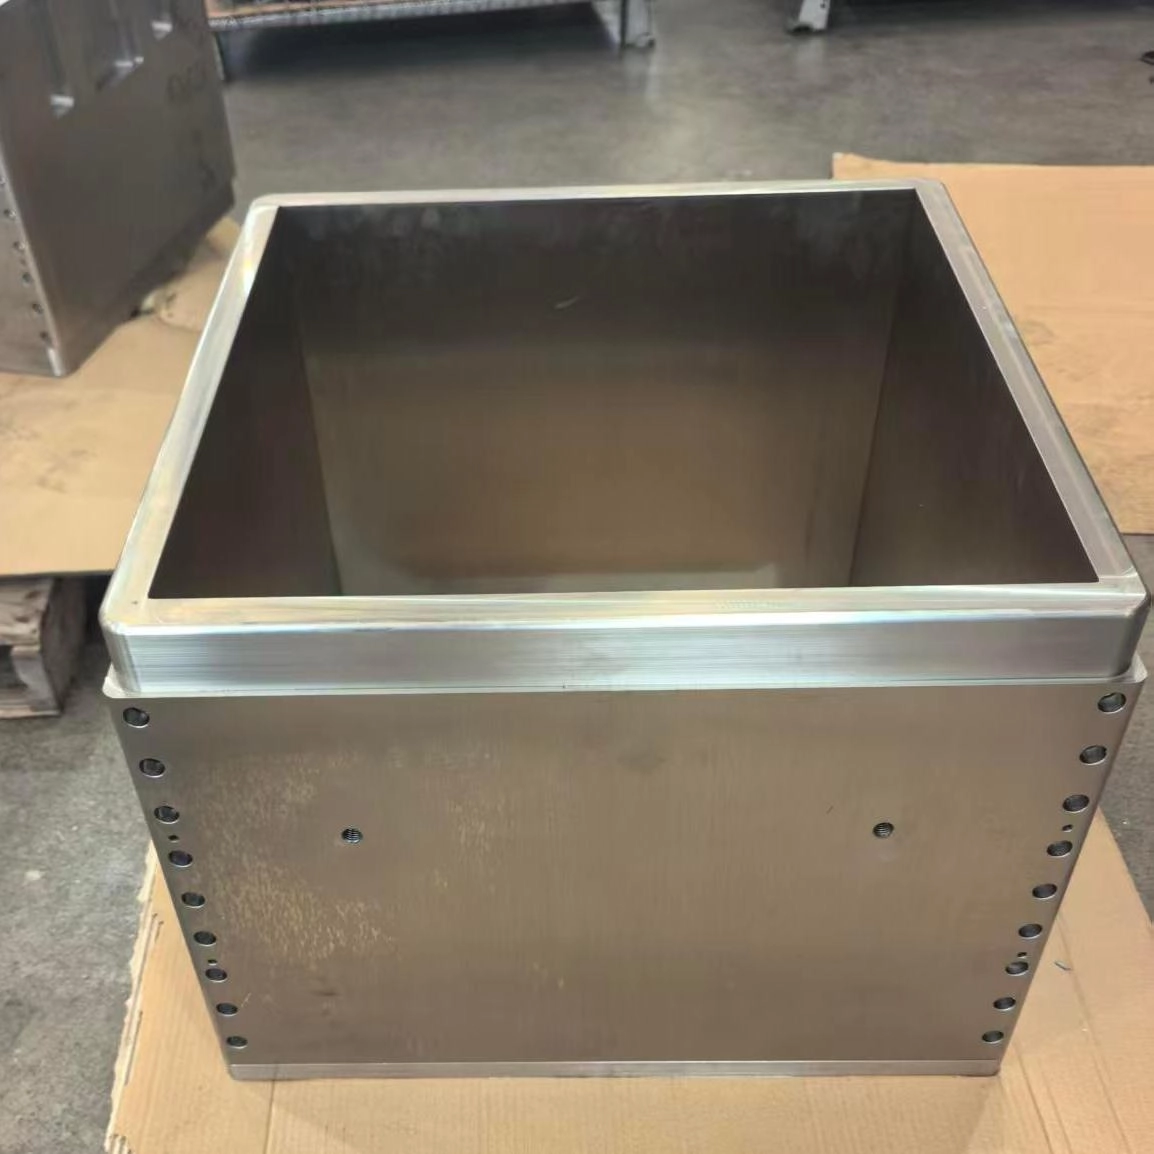
Pärast esmaseid töötlemistoiminguid läbis komponent faasimise ja jäsemete eemaldamise.
Need viimistlustoimingud on eriti olulised tööstusseadmete komponentide puhul. Töödeldud servad võivad mõjutada kokkupanekut, käsitsemist, tihendamist ja külgnevate komponentide seisukorda, kui need pole korralikult viimistletud.
Projekt hõlmas ka suuruse määramist ja lihvimist.
Suuruse määramine andis täiendava sammu mõõtmete kontrollimiseks, samal ajal kui lihvimist kasutati viimistlusprotsessi osana, et saavutada vajalik pinna- ja mõõtmete seisund.
Kohandatud osade puhul ei tohiks neid toiminguid pidada üksnes kosmeetiliseks viimistluseks. Need on osa üldisest tootmisprotsessist ja võivad mõjutada seda, kas lõppkomponent vastab kliendi funktsionaalsetele nõuetele.
Seetõttu pidi tootmismeeskond koordineerima töötlemis- ja viimistlusoperatsioonide järjestust, mitte käsitlema iga protsessi iseseisvalt.
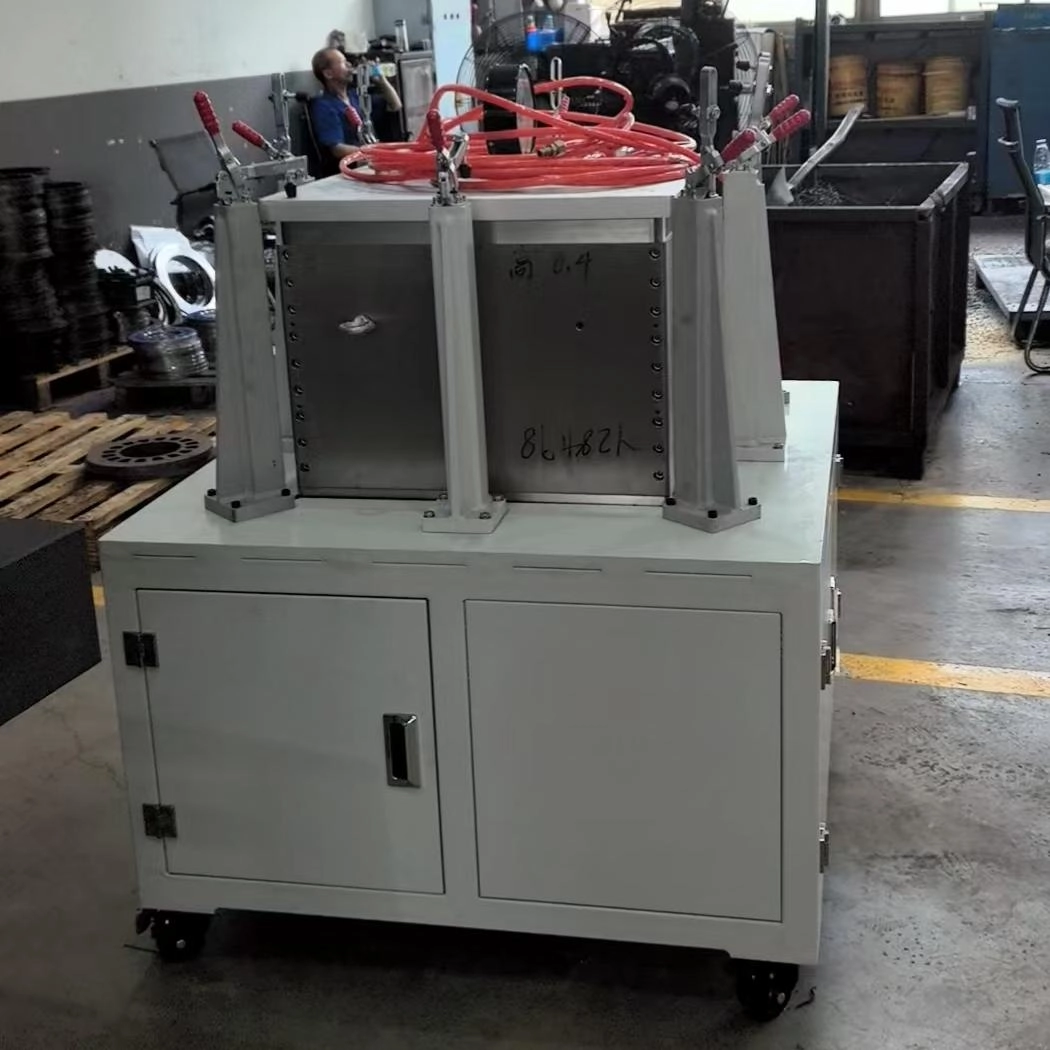
Selle projekti üks olulisemaid nõudeid oli õhutihedus.
Määratud katse jaoks oli vaja enne 0,02 MPa rõhu hoidmist 10 minuti jooksul tihendada komponendi ülemine ja alumine pind. Katse ajal ei pidanud rõhu muutus olema suurem kui 0,005 MPa.
Määrati ka alternatiivne testimismeetod. Rõhul 0,02 MPa võiks silindri korpuse vette kasta ja hoida rõhu all 10 minutit. Katse ajal ei täheldatud õhuleket.
See nõue tähendas, et projekti ei saanud hinnata ainult välismõõtmete ja mehaanilise välimuse kontrollimise teel.
Tootmisprotsess pidi toetama ka asjakohaste pindade ja struktuuride terviklikkust.
Lõpliku õhutiheduskatse puhul tuli arvesse võtta töötlemise kvaliteeti, pinna seisukorda, tihenduspindu, puurimistoiminguid ja viimistlust.
See on üks põhjus, miks Hehua käsitles projekti pigem tervikliku tootmisprotsessi kui lihtsa CNC-töötlustellimusena.
Projekt demonstreerib erinevate tootmisetappide ühendamise tähtsust.
Materjali ostmine määrab lähtetingimuse. Lahuse töötlemine valmistab materjali ette järgnevaks töötlemiseks. CNC-mehaaniline töötlemine, radiaalpuurimine ja pukk-mehaaniline töötlemine loovad vajaliku geomeetria. Lõikamine ja jäme eemaldamine parandavad viimistletud servi, samas kui suurus ja lihvimine tagavad täiendava mõõtmete ja pinna kontrolli.
Seejärel kontrollitakse lõplikul ülevaatusel, kas valmis komponent vastab määratletud nõuetele, sealhulgas õhutiheduse katsele.
Kohandatud metallosade puhul võivad ühes etapis esinevad probleemid mõjutada hilisemaid etappe. Töötlemisprobleem võib mõjutada tihendusjõudlust, samas kui ebasobiv töötlemisjada võib muuta mõõtmete kontrolli raskemaks.
Juhtides projekti kindlaksmääratud tootmismarsruudi kaudu, saab Hehua koordineerida erinevaid protsesse lõpprakenduse ümber, mitte keskenduda üksikutele toimingutele eraldi.
Zenithsoari projekt on osa Hehua laiemast kogemusest kõrgekvaliteediliste seadmete kohandatud metallkomponentide valmistamisel.
Shanghai Hehua Machinery Technology Co., Ltd. asutati 2005. aastal ja selle tütarettevõte Hehua Machinery Technology (Kunshan) Co., Ltd. asutati 2018. aastal.
Hehua on spetsialiseerunud autotööstuse, raudteetransiidi, lennunduse, tuuleenergia, tuumaenergia, tööstusmasinate, pooljuhtide tihendus- ja testimisseadmete, uute energiaseadmete ja muude tipptasemel seadmete tootmise rakenduste peamistele metallosadele ja komponentidele.
Ettevõttel on Jiangsu provintsis Kunshani linnas Lujia linnas enam kui 17 800 ruutmeetri suurune tootmisettevõte, kus töötab üle 160 töötaja.
Selle professionaalne projekti tehniline meeskond suudab pakkuda teenuseid projekteerimisest ja arendusest kuni tootmiseni. Nii Shanghai Hehua Machinery Technology Co., Ltd.-l kui ka selle tütarettevõttel Kunshan on sõltumatud impordi- ja ekspordiõigused, mis võimaldavad ettevõttel pakkuda klientidele tootmist ja eksporti hõlmavaid teenuseid.
Hehua on läbinud ISO 9001 kvaliteedijuhtimissüsteemi sertifikaadi ja IATF 16949 autotööstuse kvaliteedisüsteemi sertifikaadi. Ettevõte on saanud ka rööbassõidukite ja komponentide keevitussüsteemide EN 15085 sertifikaadi, samas kui keevitajad on saanud EN ISO 9606-1 kvalifikatsioonisertifikaadi.
Kuigi Zenithsoari silindriploki projekt on töötlemisele keskendunud komponent, kehtivad samad kvaliteedijuhtimise põhimõtted: selged projektinõuded, kontrollitud protsessid, asjakohane kontroll ja täielik kooskõlastamine tootmisetappide vahel.
Samuti haldab Hehua oma äriprotsesse läbi Zhibang International ERP intelligentse juhtimissüsteemi. Süsteem hõlmab müüki, kliente, projekte, tootmist, laoseisu, hankeid, personali-, finants- ja kontoritoiminguid.
See annab struktureeritud võimaluse ühendada kliendi nõuded tootmistegevuse ja projektijuhtimisega.
Zenithsoari projekt näitab, kuidas kohandatud metallkomponent võib ühe lõpliku rakenduse nõude täitmiseks nõuda mitut tootmisprotsessi.
Selle 304 roostevabast terasest silindriploki võtmepunktid ei piirdunud mõõtmetega 570 × 570 × 430 mm. Projekt nõudis lahenduse töötlemist, CNC-töötlust, radiaalpuurimist, faasimist ja jäme eemaldamist, suuruse määramist, lihvimist, pukk-mehaanikat ja selgelt määratletud õhutiheduse testi.
Koordineerides neid protsesse ühe tootmisviisina, andis Hehua Machinery Technology (Kunshan) Co., Ltd. Zenithsoarile kohandatud komponendi, mis oli toodetud vastavalt kindlaksmääratud rakendus- ja kontrollinõuetele.
Juhtum peegeldab ka Hehua lähenemist kohandatud metallitootmisele: mõistke rakendust, määratlege tootmisprotsess, kontrollige iga olulist etappi ja kontrollige valmisosa vastavust kliendi nõudmistele.
3D-printimise seadmete ja muude tipptasemel masinate puhul võivad need detailid lõppkomponendis praktiliselt muuta.
Alates materjalide ostmisest ja lahenduste töötlemisest kuni töötlemise, viimistluse ja hermeetilisuse kontrollimiseni pakub Hehua jätkuvalt kohandatud tootmisteenuseid klientidele, kes vajavad keerukaid metallkomponente.
Silindriplokkide tootmine on üks näide sellest, kuidas Hehua rakendab oma tootmisvõimalusi konkreetsetele seadmenõuetele, keskendudes protsessi juhtimisele, mõõtmete järjepidevusele ja usaldusväärsele lõppkontrollile.


 AadressNr 66 Xingpu Road, Lujia linn, Kunshan City, tehasehooned 3 ja 4
 et
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian







 Sõnum