Tööstusseadmete korpused teevad palju enamat kui katavad sisemisi komponente. Need kaitsevad elektrisüsteeme, mehaanilisi sõlme ja tundlikke instrumente tolmu, juhusliku kokkupuute ja keskkonnaga kokkupuute eest. Nende mõõtmed mõjutavad ka paigaldust, ventilatsiooni, kaablite vedamist, juurdepääsu hooldusele ja kogu masina kokkusobivust. Seadmetootjate jaoks nõuab nende detailide õigeks saamine projekteerimise ja valmistamise hoolikat kooskõlastamist.
Kohandatud korpus võib hõlmata lamepaneele, kinnitusklambreid, painutatud äärikuid, keevisliiteid, kinnitusavasid ja viimistletud välispindu. Iga funktsioon peab töötama koos teistega, mis muudab tootmisjärjestuse projekti oluliseks osaks. Laserlõikamine pakub paindlikku võimalust esialgsete lehtmetalliprofiilide valmistamiseks, samas kui järgnevad vormimis-, ühendamis- ja viimistlustoimingud muudavad need profiilid funktsionaalseteks sõlmedeks.
OEM-projektide puhul aitab koostöö tootmispartneriga, kes suudab neid toiminguid koordineerida, vähendada tarbetuid üleandmisi ja hõlbustab disainiprobleemide lahendamist enne, kui need mõjutavad tootmist.
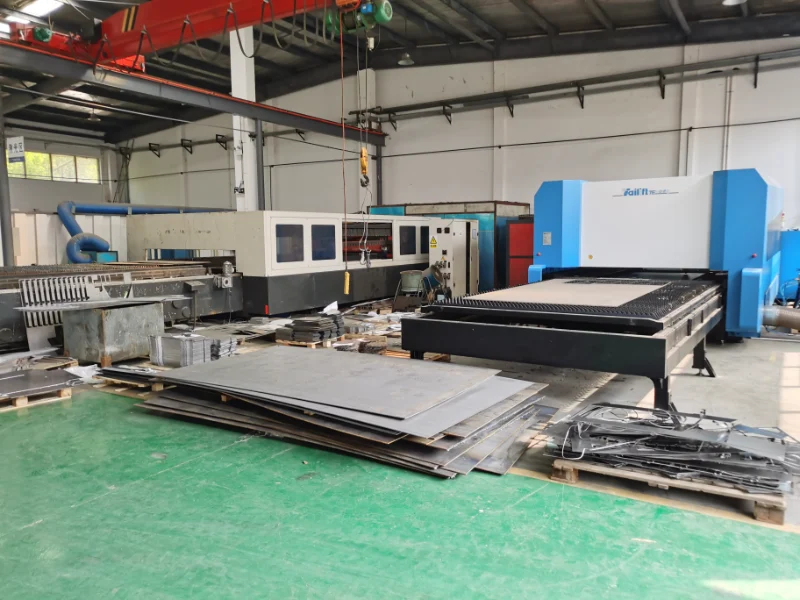
Seadmete korpused varieeruvad oluliselt olenevalt nende kavandatud kasutusest. Tööstuslik juhtkapp võib vajada täpselt paigutatud kinnitusavasid ja avasid lülitite, näidikute ja kaablitihendite jaoks. Kompressori korpus võib vajada konstruktsioonipaneele, hooldusavasid ja funktsioone, mis taluvad vibratsiooni ja regulaarset hooldust. Uutel energiaseadmete korpustel võivad olla spetsiifilised nõuded komponentide positsioneerimisele, kaitsele ja sõlmedele juurdepääsule.
Need erinevused mõjutavad materjali valikut, lehe paksust, lõikegeomeetriat, paindevarusid ja liitmisviise. Lihtsa kaitsekatte jaoks hästi toimiv konstruktsioon ei pruugi sobida kandekarbi või tihedalt paigutatud elektrikomponente sisaldava kapi jaoks.
Tootjad peaksid seetõttu hindama korpust tervikliku struktuurina, mitte käsitlema iga paneeli iseseisva osana. Aukude asukohad peavad ühtima paigalduskomponentidega, servad peavad vastama õigesti ja painutatud osad peavad jätma ettenähtud vahed. Kui neid suhteid varakult arvesse ei võeta, võib kokkupaneku ajal vaja minna kohandusi.
Ettevõttes Hehua Machinery Technology (Kunshan) Co., Ltd. toetab kohandatud lehtmetalli tootmine tööstusmasinate, autokomponentide, raudteetransiidi, kosmosesõidukite, tuuleenergia, tuumaenergia, pooljuhtseadmete ja uute energiaseadmete rakendusi. Kavandatavate rakendus- ja montaažinõuete ülevaatamine aitab luua iga projekti jaoks sobiva tootmisviisi.
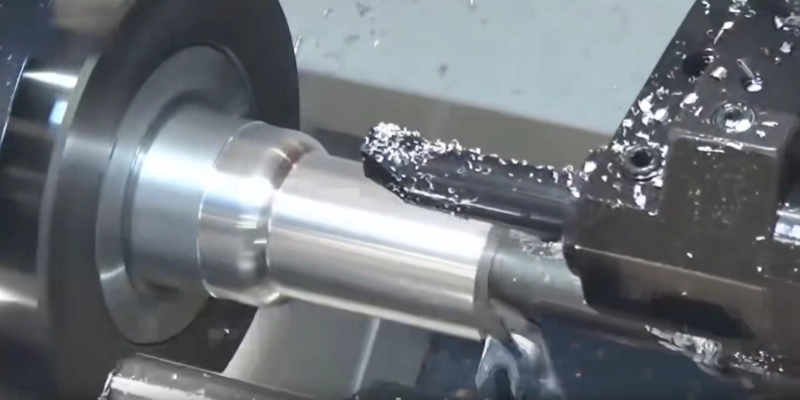
Paljude korpuseprojektide esimene suurem etapp on lehtmetalli lõikamine vajalikeks profiilideks. Laserlõikamine sobib hästi väliskontuuride, paigaldusaukude, pilude, juurdepääsuavade ja muude detailide tegemiseks otse tehnilistelt joonistelt.
Võrreldes protsessidega, mis nõuavad iga profiili jaoks spetsiaalset tööriista, pakub laserlõikamine paindlikkust, kui disainilahendused muutuvad või kui projekt sisaldab mitut kohandatud komponenti. See mahutab ka keerulisi kujundeid, mida oleks lihtsam lihtsamaid lõikemeetodeid kasutades tõhusalt toota.
Sobiv lõikamisprotsess algab aga sobiva disainiga. Insenerid peaksid arvestama lehe paksuse ja objekti suuruse, aukude vahekauguse, kitsaste pilude mõõtmete ning avade ja paindejoonte vahelise kaugusega. Tihedalt paiknevad funktsioonid või kitsad lõigud võivad vajada täiendavat ülevaatamist, et vältida valmisosa kahjustamist.
Materjali valik mõjutab ka lõikeplaani. Hehua töötleb lehtmetallmaterjale, sealhulgas SPCC külmvaltsitud terast, SGCC ja SECC tsingitud terast, 304 ja 316 roostevaba terast ning alumiiniumi. Nimetatud töötlemispaksuse vahemik on 0,5 mm kuni 12 mm, mis võimaldab lehtmetalli valmistamise võimaluste piires täita erinevaid materjali- ja konstruktsiooninõudeid.
Korpuse paneelide eesmärk ei ole lihtsalt kahemõõtmelise kontuuri reprodutseerimine. Lõigatud osad peavad tagama ka õiged liidesed painutamiseks, kinnitamiseks, keevitamiseks ja lõplikuks kokkupanekuks.
Materjali valik peaks kajastama seadme töötingimusi, konstruktsiooninõudeid ja välimuse ootusi.
Külmvaltsitud teras on praktiline valik paljude tööstuslike kappide ja kaitsekorpuste jaoks. Selle sobivus konkreetseks rakenduseks oleneb nõutavast tugevusest, lehe paksusest ja korrosioonikaitsest. Kui korpus puutub kokku niiskuse või muude söövitavate tingimustega, võib sobivam olla tsingitud teras või roostevaba teras.
Roostevaba terase marke nagu 304 ja 316 kasutatakse seal, kus korrosioonikindlus ja vastupidavus on olulised. Konkreetne mark tuleks valida vastavalt keskkonnale ja kohaldatavatele projektinõuetele, mitte eeldada, et kogu roostevaba teras toimib identselt.
Alumiiniumleht on kasulik, kui komponendi kaalu vähendamine on prioriteet. Seda saab kasutada kergete katete, paneelide, sulgude ja muude seadmekonstruktsioonide jaoks, kui selle mehaanilised omadused vastavad rakenduse vajadustele.
Materjali valik mõjutab ka järgnevaid toiminguid. Erinevad materjalid nõuavad sobivaid lõikeparameetreid, paindevarusid, keevitusprotseduure ja viimistlusmeetodeid. Ühele materjalile sobiv pinnatöötlus ei pruugi teise jaoks sobida.
Projekti kavandamise ajal peaksid ostjad joonisel täpsustama materjali klassi ja paksuse ning nõuded korrosioonikindluse, pinna välimuse või jälgitavuse kohta. See annab tootmismeeskonnale selge aluse disaini ülevaatamiseks ja ühilduvate protsesside valimiseks.
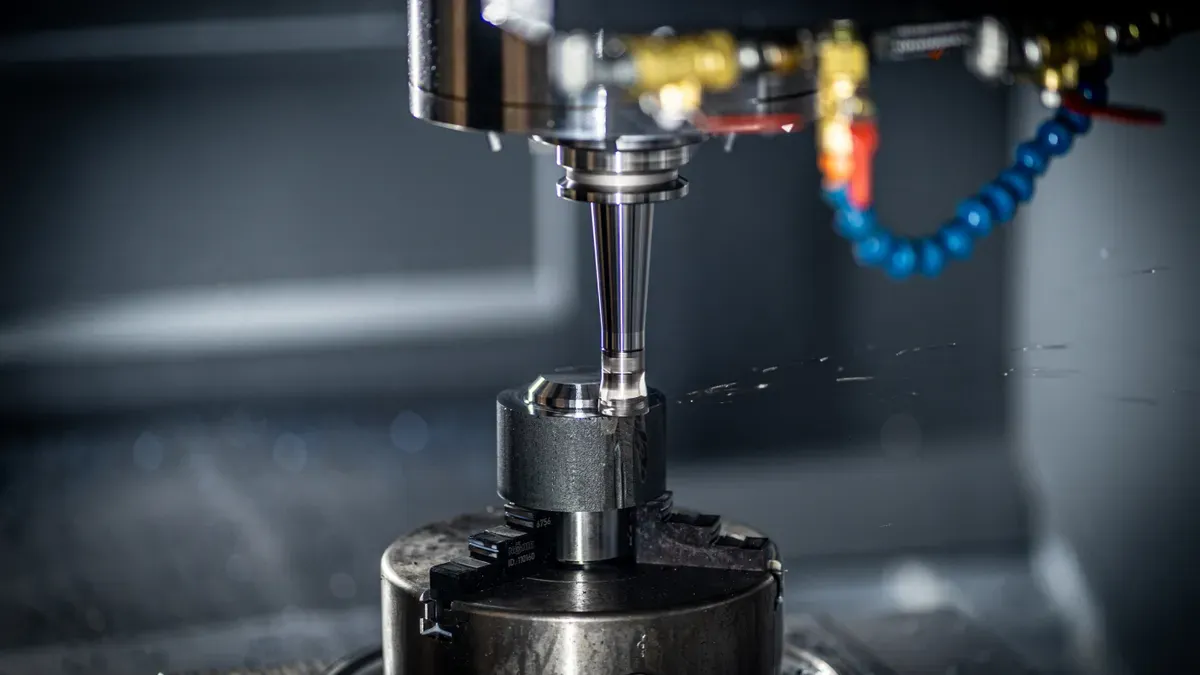
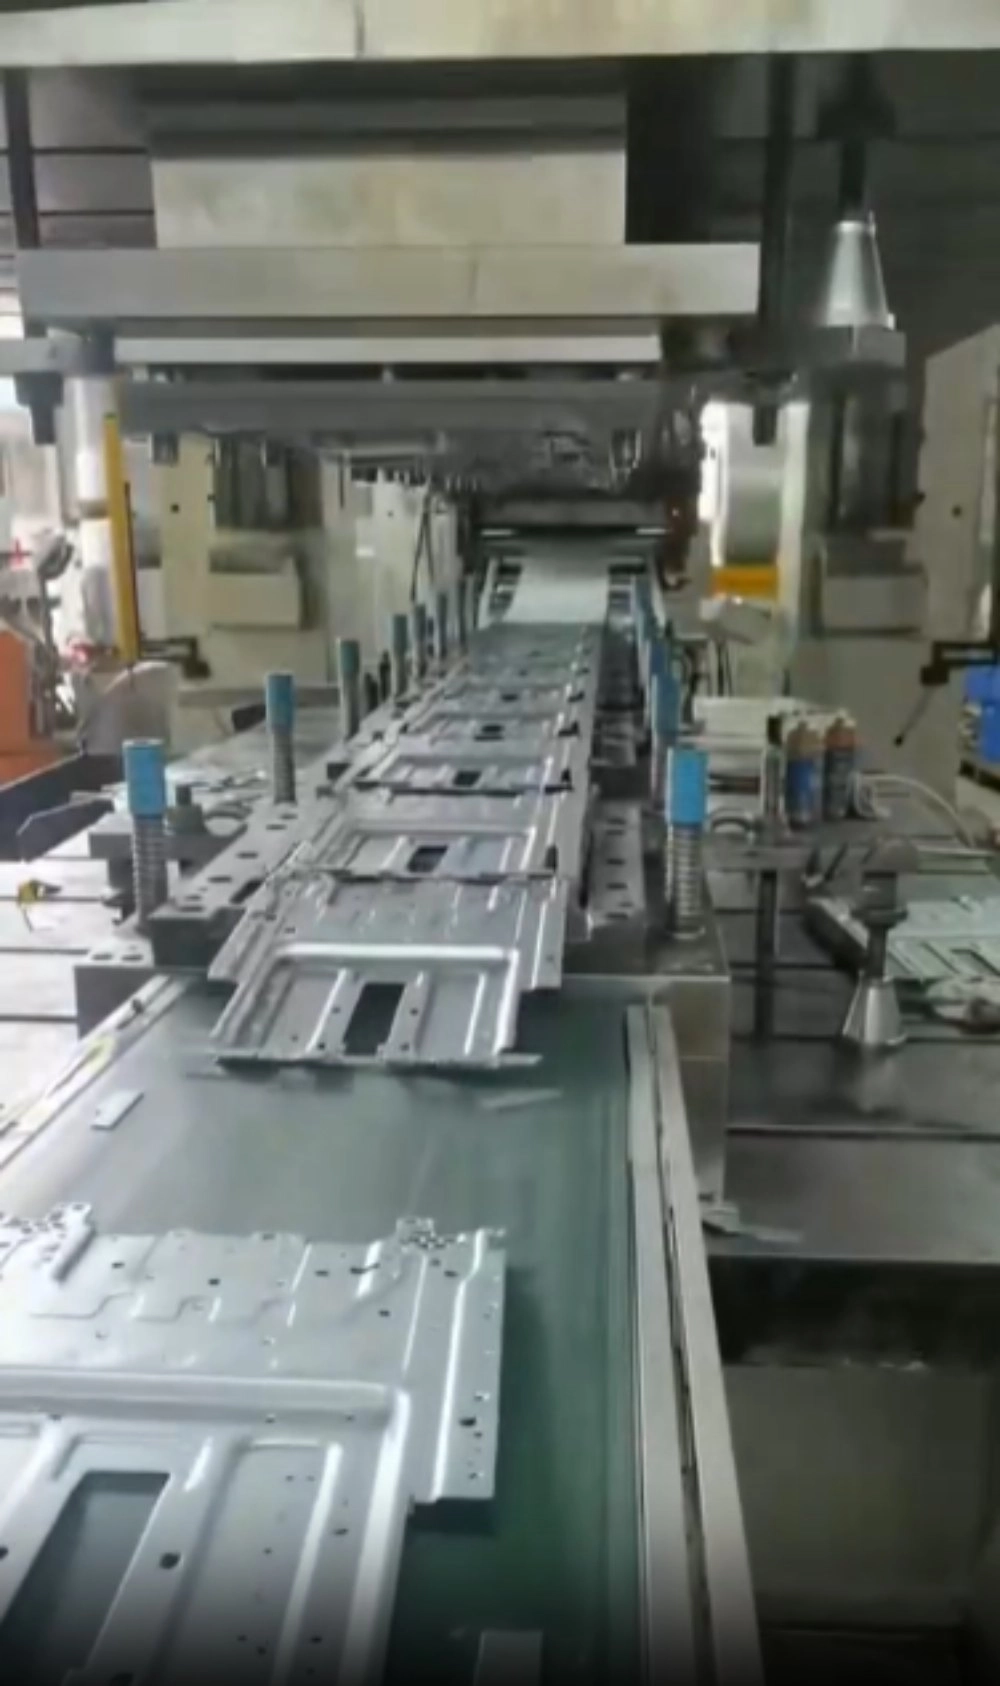
Kui profiilid on lõigatud, vormib CNC-painutamine tasapinnalised lehed korpuse jaoks vajaliku ruumilise kujuga. Külgseinad, kinnitusäärikud, tugevdavad servad ja tagasipöörded võivad pakkuda konstruktsioonilist tuge ja luua kokkupanekuks vajalikud liidesed.
Painde täpsus sõltub mitmest tegurist, sealhulgas materjali omadustest, lehe paksusest, painderaadiusest, tööriistadest ja joonisel määratud nurgast. Tagasilöök võib põhjustada materjali osalise esialgse kuju taastumise pärast paindejõu eemaldamist. Kui seda efekti arvesse ei võeta, võivad valmis nurk või üldmõõtmed kavandatud geomeetriast erineda.
Samuti peaksid disainerid kontrollima võimalikke häireid kurvide, aukude ja külgnevate objektide vahel. Liiga painde lähedale asetatud auk võib vormimise ajal deformeeruda, samas kui halvasti planeeritud äärik võib takistada kinnitusdetaile või takistada paneeli sobitumist selle vastaskomponendiga.
Sel põhjusel tuleks laserlõikamist ja painutamist planeerida koos. Iga lõikeelemendi asukoht peab arvestama järgnevat vormimistoimingut ja lõpetatud geomeetriat tuleks kontrollida korpuse koostenõuetega.
Hehua pakub lõikamise kõrval ka CNC painutamist ja sellega seotud lehtmetalli vormimisteenuseid. Selle CNC-painde mõõtmete tolerants on ±0,05 kuni ±0,1 mm, paindenurga tolerantsiga ±0,5°, olenevalt kohaldatavast osast ja töötlemistingimustest. Need arvud annavad tehnilise viite projektiaruteludele, samas kui tegelikud nõuded tuleks kinnitada jooniste läbivaatamise teel.
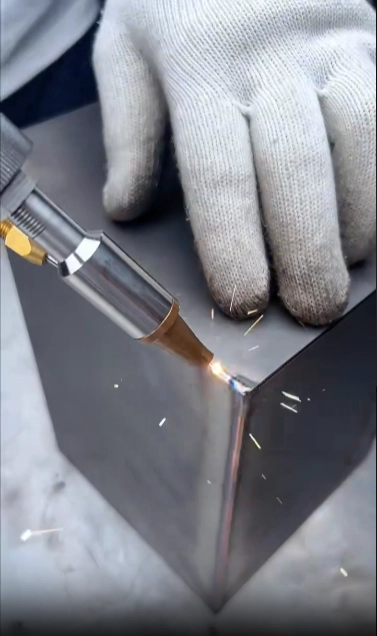
Pärast vormimist ühendatakse korpuse paneelid ja tugikomponendid vastavalt tooteprojektile. Sobiv meetod võib hõlmata neetimist, isekleepuvaid kinnitusvahendeid, needimutreid, TIG-keevitust, MIG-keevitust või mehaanilist kinnitamist.
Valik sõltub korpuse struktuurist, juurdepääsunõuetest, hooldatavusest, välimusest ja eeldatavatest töötingimustest. Eemaldatav kate võib vajada keermestatud kinnituspunkte, samas kui püsivalt ühendatud konstruktsioonikorpus võib vajada keevisõmblusi või tugevdatud ühendusi.
Montaaži planeerimisel tuleks arvesse võtta komponentide paigaldamise järjekorda. Enne korpuse sulgemist võib tekkida vajadus paigaldada sisemised klambrid, kinnitusplaadid ja tugevdusdetailid. Kui juurdepääsu piiratakse protsessi liiga varajases staadiumis, võib töötajatel olla keeruline kinnitusvahendeid või keevisõmblusi järjepidevalt lõpule viia.
Keevitamine võib tekitada ka kuumusega seotud moonutusi. Rangete mõõtmete nõuetega koostude puhul tuleks enne tootmist arvesse võtta kinnitusde konstruktsiooni, keevisõmbluste järjestust ja kontrollimise kontrollpunkte. Kriitilisi liideseid võib olla vaja mõõta pärast ühendamist, mitte tugineda ainult üksikute lõigatud paneelide mõõtmetele.
Integreeritud tootmine muudab nende toimingute koordineerimise lihtsamaks, kuna lõike-, vormimis- ja ühendamisnõudeid saab üle vaadata sama koostu osadena. See annab ka selgema tee disainimuudatuste käsitlemiseks, kui prototüübi tulemused näitavad sobivuse või juurdepääsu probleemi.
Pinnaviimistlus mõjutab nii seadme korpuse välimust kui ka toimivust. Olenevalt materjalist ja rakendusest võivad valikud hõlmata pulbervärvimist, vedelvärvimist, harjamist, poleerimist, anodeerimist, galvaniseerimist, passiveerimist või muid sobivaid töötlusi.
Viimistlus tuleks valida vastavalt töökeskkonnale ja vajalikule välimusele. Väliskarbid võivad vajada täiendavat korrosioonikaitset, samas kui katmata paneelid võivad vajada ühtlast värvi, tekstuuri või harjatud tera suunda. Anodeerimiseks mõeldud alumiiniumkomponendid vajavad ühilduvat materjali ja pinna ettevalmistusprotsessi.
Enne viimistlemist tuleks kontrollida lõigatud servi ja vormitud pindu, et näha, et neil ei ole jäsemeid, kriimustusi, deformatsioone ja muid defekte, mis võivad lõpptulemust mõjutada. Mõõtmete kontrollimine võib olla vajalik ka enne katmist, eriti kui augud, kinnitusdetailide liidesed või tihedalt liibuvad komponendid peavad pärast töötlemist toimima.
Lõppülevaatus peaks veenduma, et kokkupandud korpus vastab kinnitatud joonisele ja kvaliteedinõuetele. Tüüpilised kontrollid hõlmavad üldmõõtmeid, kinnitusavade asukohti, painde geomeetriat, liigendi seisukorda, pinna välimust ja montaaži sobivust. Spetsiifiliste dokumentatsiooninõuetega projektide puhul võivad mõõtmete aruanded ja välimuse kontrollimise protokollid toetada klientide aktsepteerimist.
Hehua järgib ISO 9001 sertifikaadiga kvaliteedijuhtimissüsteemi ning omab ka IATF 16949 autode kvaliteedisüsteemi sertifikaati ja EN 15085 sertifikaati rööbassõidukite ja komponentide keevitamiseks. Selle kvaliteediprotsessid hõlmavad esmase artikli kontrollimist, protsessisiseseid kontrolle ja põhifunktsioonide mõõtmete kontrolli. Täiendavat testimist saab arutada, kui rakendus seda nõuab.
Prototüübi ehitamine enne kohandatud korpuse täielikku tootmisse laskmist aitab kinnitada, kas disain töötab ettenähtud viisil. Insenerid saavad kontrollida paneelide vahelist sobivust, kinnitada kinnituspunkte, hinnata juurdepääsu paigaldamiseks ja hoolduseks ning tuvastada võimalikud häired komponentide vahel.
Kui probleem leitakse, saab joonist üle vaadata, enne kui sama probleem mõjutab suuremat partiid. Prototüübi hindamine võib samuti aidata kindlaks teha, kas valitud materjal, paindegeomeetria, liitmisviis ja pinnaviimistlus sobivad kavandatud rakenduseks.
Hehua toetab projekte alates prototüüpide arendamisest ja väikeste partiide proovitootmisest kuni masstootmiseni. Ettevõttel on enam kui 17 800 ruutmeetri suurune tootmisettevõte ja seal töötab üle 160 töötaja. Selle tehniline meeskond toetab jooniste ülevaatamist ja tootmise koordineerimist, samas kui tootmisjuhtimissüsteem aitab koordineerida projekti, ostmist, laoseisu ja tootmisteavet.
Esmase tehnilise ülevaatuse jaoks peaksid ostjad esitama uusimad 2D joonised ja võimaluse korral 3D CAD-failid sellises vormingus nagu STEP või IGES. Esildises tuleks määratleda materjal, paksus, kriitilised mõõtmed, pinnaviimistlus, liitmisnõuded ja eeldatav tootmiskogus. Kui korpus peab sobima olemasolevate seadmetega, on kasulikud ka võrdlusmõõtmed ja teave komponentide kohta.
Need üksikasjad võimaldavad tootmismeeskonnal hinnata kavandatud disaini, tuvastada võimalikud tootmisprobleemid ja määrata enne töö alustamist sobiva protsessijärjestuse.
Edukas seadmete korpus sõltub enamast kui selle lõigatud paneelide kvaliteedist. Materjali valik, profiili täpsus, painutamine, ühendamine, viimistlus ja lõppkontroll peavad töötama koos, et toota komponent, mis sobib seadmega ja täidab ettenähtud funktsiooni.
Planeerides need etapid koordineeritud protsessina, saavad OEM-tootjad tegeleda projekteerimisriskidega varem, parandada kooste järjepidevust ja kehtestada korduvate tellimuste jaoks selgemad kvaliteedinõuded. Laserlõikamine annab alggeomeetria, samas kui järgnevad tootmistoimingud määravad kindlaks, kui hästi üksikutest osadest saab terviklik ümbris.
Hehua Machinery Technology (Kunshan) Co., Ltd. pakub integreeritud lehtmetalli tootmist kohandatud seadmekappide, šassii, kaitsekorpuste, sulgude ja muude tööstuslike metallkomponentide jaoks. Lõikamist, vormimist, ühendamist, viimistlemist ja kontrollimist hõlmavate võimalustega toetab ettevõte kliente alates projekti esialgsest ülevaatusest kuni prototüübi valideerimise ja partii valmistamiseni.
Järgmise korpuse projekti jaoks valmistage varakult ette tehnilised joonised ja materjalispetsifikatsioonid, tehke kindlaks montaaži jaoks olulised mõõtmed ja vaadake enne tootmist kogu tootmisjärjekord üle. Selline lähenemine aitab tagada, et valmis korpus vastab nii konstruktsiooninõuetele kui ka praktilistele nõudmistele seadmetele, millesse see paigaldatakse.

 AadressNr 66 Xingpu Road, Lujia linn, Kunshan City, tehasehooned 3 ja 4
 et
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Sõnum