Tööstusseadmete metallosade projekteerimisel võib väike mõõtmete kõrvalekalle tekitada probleeme hiljem tootmises. Avad ei pruugi kinnituspunktidega kohakuti, korpuse paneelid võivad jätta ebaühtlaseid vahesid ja osad, mis tunduvad eraldi vastuvõetavad, ei pruugi kokkupaneku ajal kokku sobida. Need küsimused on eriti olulised roostevaba terase ja alumiiniumplekiga töötamisel, kus materjali omadused ja detailide geomeetria võivad lõpptulemust mõjutada.
Laserlõikamise tolerantside taga olevate tegurite mõistmine aitab inseneridel enne tootmise alustamist koostada praktilisemaid jooniseid, valida sobivad materjalid ja kehtestada realistlikud kontrollinõuded. OEM-ostjate jaoks muudab see teadmine lihtsamaks ka tehniliste ootuste edastamise lehtmetalli valmistamise partneriga.
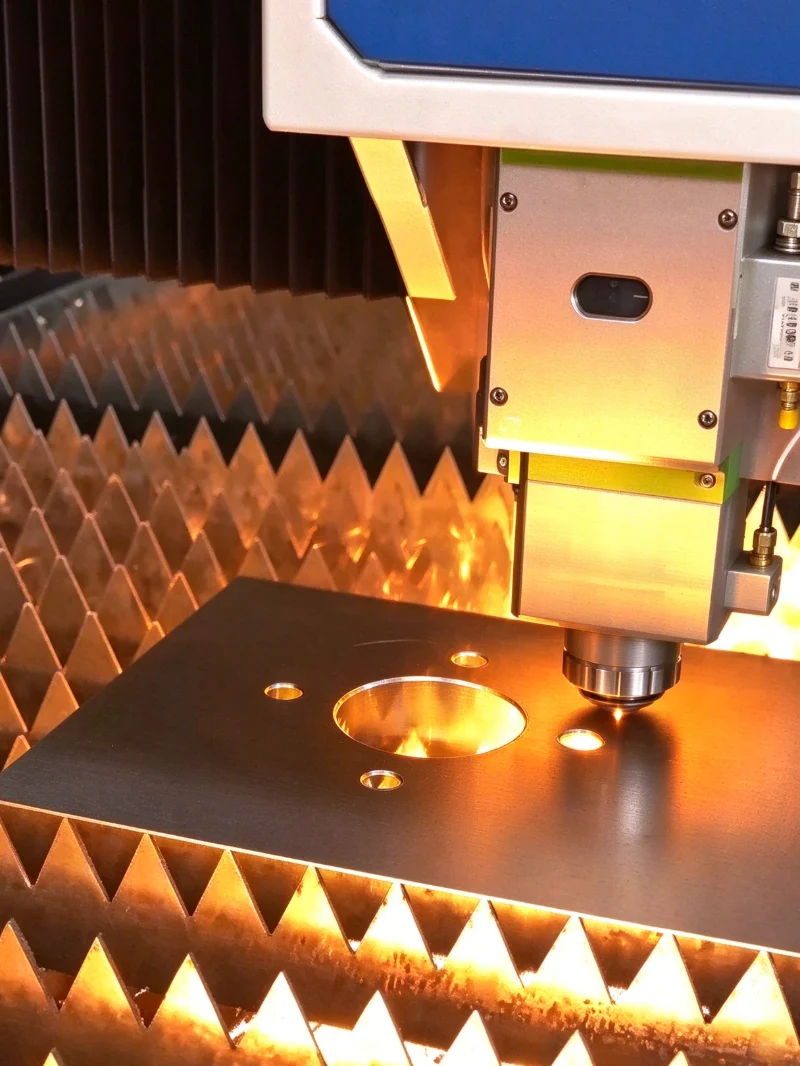
Laserlõikamise tolerants viitab lubatud erinevusele tehnilisel joonisel märgitud mõõtmete ja valmis detaili tegeliku mõõtme vahel. See määrab, kui täpselt peab lõigatud serv, auk, pilu või välisprofiil vastama kujundusele.
Näiteks kui joonisel on määratud mõõde 100 mm tolerantsiga ±0,05 mm, oleks vastuvõetav mõõdetud mõõde vahemikus 99,95 mm kuni 100,05 mm. See, kas see tolerants on sobiv, sõltub funktsiooni funktsioonist, materjalist, lehe paksusest ja lõiketingimustest.
Kõik funktsioonid ei nõua sama täpsust. Paigaldusava, mis määrab kriitilise komponendi asukoha, võib vajada tugevamat kontrolli kui teise paneeliga kaetud välisserv. Tarbetult rangete tolerantside rakendamine igale mõõtmele võib tootmist ja kontrollimist komplitseerida ilma lõpptoodet täiustamata.
Praktiline joonis peaks selgelt määratlema kriitilised mõõtmed ja eristama neid üldmõõtmetest. See võimaldab inseneri- ja tootmismeeskondadel suunata kontrolliressursid funktsioonidele, mis on sobitumiseks, toimimiseks ja kokkupanemiseks kõige olulisemad.
Roostevaba terast ja alumiiniumi kasutatakse laialdaselt tööstusliku lehtmetalli valmistamisel, kuid nende füüsikalised omadused loovad erinevaid töötlemiskaalutlusi.
Roostevaba teras on hinnatud selle korrosioonikindluse, tugevuse ja vastupidavuse poolest. Sellised klassid nagu 304 ja 316 valitakse tavaliselt seadmete korpuste, kaitsekatete ja komponentide jaoks, mis puutuvad kokku nõudliku töökeskkonnaga. Laserlõikamise ajal tuleb lõikeparameetrid sobitada materjali kvaliteedi ja paksusega, et saavutada puhas serv ja ühtsed mõõtude tulemused.
Alumiinium on kergem ja pakub kasulikku korrosioonikindlust ja soojusjuhtivust. Sageli valitakse see kergete korpuste, konstruktsioonipaneelide, sulgude ja seadmete komponentide jaoks, kus massi vähendamine on oluline. Selle termilised omadused ja pinna seisund mõjutavad lõikamisprotsessi, seega ei tohiks roostevaba terase jaoks sobivaid sätteid alumiiniumile automaatselt rakendada.
Mõlema materjali puhul sõltub täpsus rohkemast kui laserist endast. Lehtede tasasus, paksuse konsistents, materjali seisund, lõikekiirus, soojussisend, osa geomeetria ja tootmisseadistuse stabiilsus võivad kõik mõjutada valmis mõõtmeid.
Ettevõttes Hehua Machinery Technology (Kunshan) Co., Ltd. käsitletakse materjali valiku ja joonistamise nõudeid laiema lehtmetalli tootmisprotsessi osana. Lõikemeetodi sobitamine materjali ja komponendi konstruktsiooniga aitab luua usaldusväärsema lähtepunkti järgnevaks painutamiseks, keevitamiseks ja kokkupanekuks.
Lehe paksus on üks esimesi tegureid, mida insenerid peaksid laserlõikamisnõuete määratlemisel arvestama. Hehua lehtmetalli töötlemise võimalused hõlmavad paksuseid 0,5 mm kuni 12 mm, sealhulgas külmvaltsitud teras, tsingitud teras, roostevaba teras ja alumiiniumleht.
Töödeldava paksuse vahemik ei tähenda aga, et kõik selle vahemiku osad saavutaksid sama tolerantsi. Õhukesed lehed võivad käsitsemise ajal olla vastuvõtlikumad liikumisele või moondumisele, samas kui paksemad lehed võivad vajada erinevaid lõikeparameetreid, et säilitada servade kvaliteeti ja mõõtmete ühtlust.
Samuti on oluline osa geomeetria. Pikad kitsad komponendid, tihedalt asetsevad augud, väikesed pilud, teravad sisenurgad ja keerukad profiilid võivad lihtsate ristkülikukujuliste paneelidega võrreldes erinevaid väljakutseid esitada. Soojuse akumuleerumine võib mõjutada lähestikku asetsevaid elemente, samas kui kitsad osad võivad olla deformatsiooni suhtes tundlikumad.
Joonise koostamisel peaksid insenerid arvestama lehe paksuse ja objekti suuruse suhet. Aukude läbimõõtu, pilude laiust, nurga raadiust ja külgnevate objektide vahelisi kaugusi tuleks vaadelda kavandatud tootmisprotsessi alusel, mitte eraldi määrata.
Keeruliste osade puhul võib enne tootmist tehniline ülevaade tuvastada võimalikud lõikamis- ja vormimisprobleemid. Objekti asukoha või geomeetria kohandamine projekteerimisetapis võib olla tõhusam kui mõõtmete probleemi lahendamine pärast osade valmistamist.
Hehua deklareeritud laserlõikamise mõõtmete tolerants on ±0,03 kuni ±0,05 mm, olenevalt komponendist ja kohaldatavatest töötlemistingimustest. See on kasulik viide projektidele, mis nõuavad tihedat mõõtmete kontrolli.
Lõplik tolerants tuleks siiski kinnitada tegeliku joonise jaoks. Materjali tüüp, paksus, osa üldine suurus, kontuuri keerukus, objekti asukoht ja kontrollimeetod võivad mõjutada seda, kas konkreetne nõue on otstarbekas.
Samuti on oluline eristada laserlõikamise tolerantse kogu valmistatud koostu tolerantsidest. Lamepaneel võib pärast lõikamist täita oma määratud mõõtmeid, kuid sellele järgnev painutamine, keevitamine ja kokkupanek võivad põhjustada täiendavaid mõõtmeid.
Näiteks võib seadme korpus sisaldada mitut kinnitusauku ja painutatud äärikuid. Aukude asendid peavad ühtima ühenduskomponentidega, samas kui ääriku nurgad ja üldmõõtmed peavad jääma montaažinõuete piiresse. Ainuüksi lõiketolerantsi täitmine ei garanteeri kogu korpuse õiget sobivust.
Seetõttu tuleks tolerantsi planeerimisel arvesse võtta kogu tootmisjärjestust. Osade puhul, mis nõuavad mitut toimingut, peaks joonise ülevaade tuvastama kriitilised liidesed ja määrama kindlaks, kuidas iga protsess aitab kaasa lõplikele mõõtmetele.
Ülevaatusel kontrollitakse, kas valmis detail vastab tehnilisel joonisel määratletud nõuetele. Sobiv meetod sõltub komponendi suurusest, selle geomeetria keerukusest ja kontrollitavate mõõtmete tähtsusest.
Levinud laseriga lõigatud lehtmetalliosade kontrollimistoimingud hõlmavad järgmist:
l Välismõõtmete ja kogupikkuse või laiuse kontrollimine joonise alusel.
l Aukude läbimõõdu, pilu laiuse ja kriitiliste tunnuste vahekauguste mõõtmine.
l Lõigatud servade uurimine jäsemete, ebatasasuste ja nähtavate defektide suhtes.
l Materjali paksuse kontrollimine ja tarnitud materjali vastavus kindlaksmääratud kvaliteediklassile.
l Kriitiliste mõõtmete uuesti ülevaatamine pärast painutamist või muid toiminguid, kui need mõjutavad lõplikku kokkupanekut.
Keeruliste komponentide puhul võib koordinaatmõõtmismasina (CMM) kontroll aidata kontrollida mitut mõõdet tehnilise joonise alusel. Esmane tootekontroll on eriti kasulik uue osa kasutuselevõtul või selle disaini muutmisel, kuna see võimaldab meeskonnal enne suurema tootmistsükliga jätkamist tuvastada mõõtmetega seotud probleemid.
Hehua lehtmetalli kvaliteedikontrolli protsess hõlmab esimese toote mõõtmete kontrollimist, protsessisiseseid kontrolle ja võtmete paindemõõtmete kontrolli. Mõõtmete aruanded ja välimuse kontrollimise dokumendid võivad toetada klientide aktsepteerimise nõudeid.
Ülevaatusplaan tuleks enne tootmist kokku leppida, eriti kitsa tolerantsiga osade või nõudlike montaažiliidestega osade puhul. Selged nõuded vähendavad ebakindlust selle suhtes, kuidas mõõtmeid mõõdetakse ja millised tulemused määravad aktsepteerimise.
Laserlõikamine on sageli alles esimene etapp valmis lehtmetallist komponendi valmistamisel. Pärast lõikamist võidakse osi enne lõplikku kokkupanemist CNC-painutada, stantsida, neetida, keevitada, eemaldada jämedalt ja töödelda pinnast.
Iga toiming võib mõjutada mõõtmeid või välimust. Painutamine toob sisse tagasivedru, mis võib mõjutada ääriku nurki ja üldmõõtmeid. Keevitamine võib põhjustada lokaalseid soojusmoonutusi, eriti kui mitu komponenti on ühendatud korpusesse või konstruktsioonisõlme. Pinnaviimistlus võib mõjutada ka välimust, servade katmist või tihedalt sobivate komponentide sobivust.
Sel põhjusel tuleks kriitilisi mõõtmeid hinnata valmis detaili kontekstis, mitte ainult lõikamisetapis. Näiteks käänaku lähedal asuv kinnitusava võib vajada erilist tähelepanu, kuna painutus võib mõjutada ümbritsevat geomeetriat.
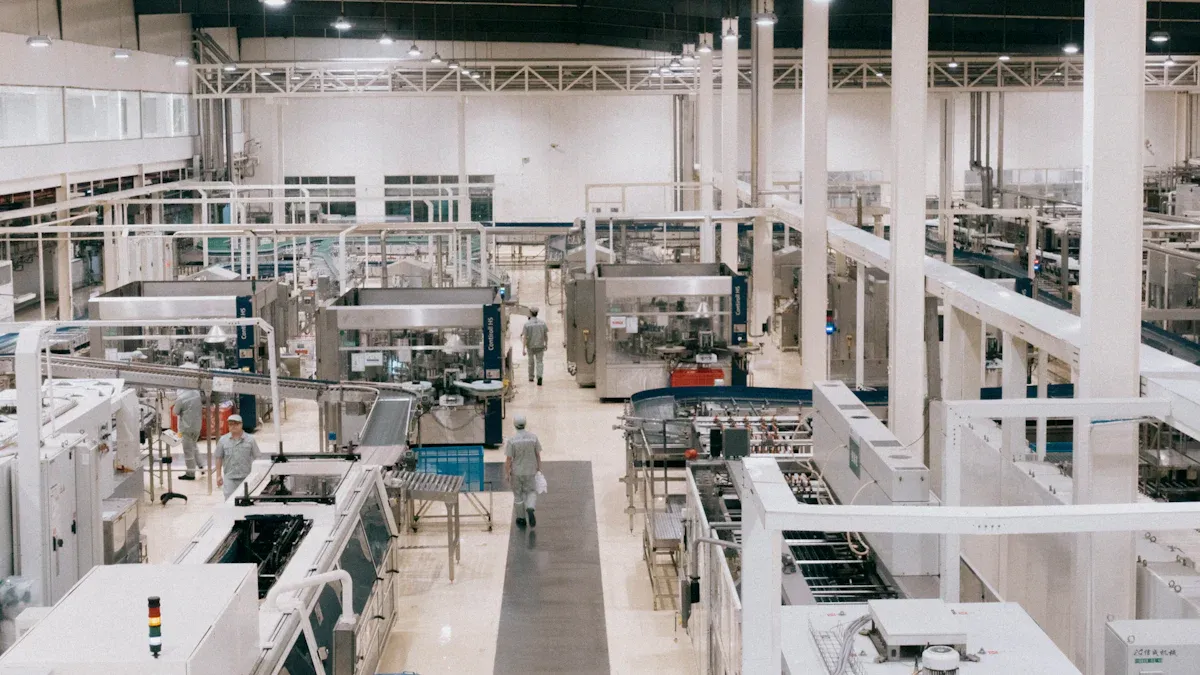
Hehua toetab integreeritud lehtmetalli tootmist, sealhulgas laserlõikamist, CNC painutamist, neetimist, keevitamist, montaaži ja pinnatöötlusi, nagu pulbervärvimine, harjamine ja anodeerimine. Nende toimingute koordineerimine aitab hoida tootmisnõudeid kogu tootmisprotsessi jooksul ühtlustatud.
Hinnapakkumist taotledes peaksid ostjad esitama uusimad tehnilised joonised, määrama kriitilised mõõtmed, täpsustama materjali ja paksuse ning kirjeldama pinnaviimistlus- või montaažinõudeid. STEP- või IGES-vormingus kolmemõõtmelised failid võivad samuti aidata inseneridel mõista keerulisi geomeetriaid ja vaadata üle võimalikud tootmisprobleemid.
Selge joonis annab tootjale praktilise aluse teostatavuse hindamiseks, tootmise planeerimiseks ja valmisdetailide kontrollimiseks. Enne disaini avaldamist peaksid insenerid kontrollima, kas materjali klass ja paksus on täpsustatud, kriitilised mõõtmed on selgelt määratletud ja nõutavad tolerantsid kajastavad tegelikke funktsionaalseid vajadusi.
Sama oluline on kaaluda, kuidas osa kokku pannakse. Paigaldusliidesed, ühenduspaneelid, kinnitusdetailide asukohad ja paindeasendid tuleks koos üle vaadata. Kui mitu osa moodustab suurema koostu, võib üksikute komponentide vahelise suhte kontrollimine vältida probleeme, mis ei ilmneks iga osa eraldi kontrollimisel.
Uute projektide puhul pakub prototüübi tootmine enne suurema partii kasutuselevõttu võimalust kontrollida mõõtmeid ja montaaži sobivust. Kõik selles etapis tuvastatud muudatused saab lisada joonistele ja tootmisplaanile, vähendades korduvate kohandamiste tõenäosust masstootmise ajal.
Hehua Machinery Technology (Kunshan) Co., Ltd. pakub lehtmetalli valmistamise teenuseid tööstusmasinate, autokomponentide, raudteetransiidi, kosmosetööstuse, uute energiaseadmete ja muude tipptasemel tootmisrakenduste jaoks. Professionaalse tehnilise meeskonna ja sertifitseeritud kvaliteedijuhtimissüsteemide toel teeb ettevõte klientidega koostööd jooniste ülevaate, komponentide valmistamise, mõõtmete kontrollimise ja integreeritud tootmisnõuete kallal.
Õige tolerantsi valimine algab mõistmisest, kuidas komponent töötab, millised mõõtmed on kriitilised ning kuidas materjal ja järgnevad tootmistoimingud võivad lõpptulemust mõjutada. Roostevabast terasest ja alumiiniumist osi tuleks hinnata vastavalt nende tegelikule geomeetriale ja tootmistingimustele, mitte tugineda iga rakenduse puhul ühele tolerantsiarvule.
Projektide jaoks, mis hõlmavad kohandatud korpuseid, kinnitusklambreid, kaitsekorpusi või täppisplekist komponente, võib Laser Cutting pakkuda kooskõlastatud tootmisprotsessi jaoks vajalikke algprofiile. Jooniste, materjali spetsifikatsioonide, paksusnõuete ja kriitiliste mõõtmete jagamine võimaldab tootmismeeskonnal hinnata teostatavust ja soovitada sobivat tootmisviisi.
Integreeritud lehtmetalli töötlemise ja mõõtmete kvaliteedikontrolliga toetab Hehua Machinery Technology (Kunshan) Co., Ltd. kliente alates prototüübi väljatöötamisest kuni partiitootmiseni, aidates lõiketäpsust vastavusse viia valmiskomponendi nõuetega.

 AadressNr 66 Xingpu Road, Lujia linn, Kunshan City, tehasehooned 3 ja 4
 et
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Sõnum